
¿Qué son los ensayos no destructivos y para qué se utilizan?
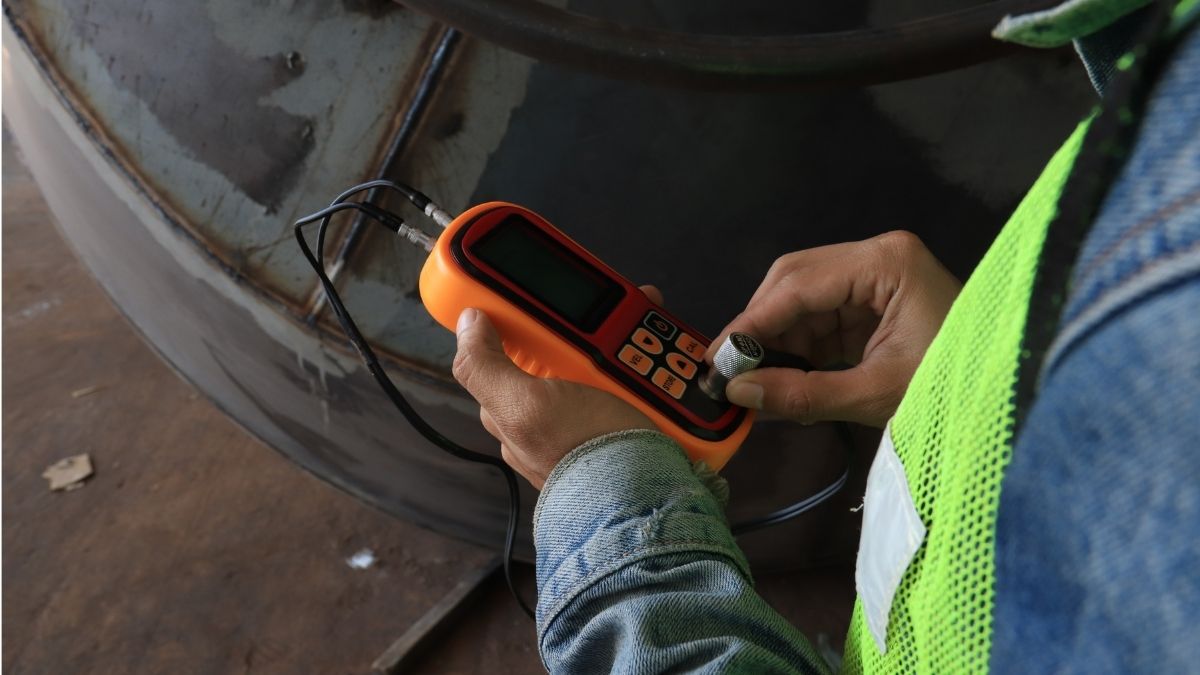
Una soldadura puede esconder una grieta aunque parezca perfecta. ¿Cómo detectarla sin romper la pieza? Para eso conviene saber qué son los ensayos no destructivos (END): técnicas que identifican defectos y evalúan materiales sin inutilizarlos.
Se utilizan en construcción, automoción, aeronáutica, energía e industria. La norma UNE-EN ISO 9712 regula la cualificación y certificación del personal. Los métodos más habituales son la inspección visual, los líquidos penetrantes, las partículas magnéticas, los ultrasonidos y la radiografía.
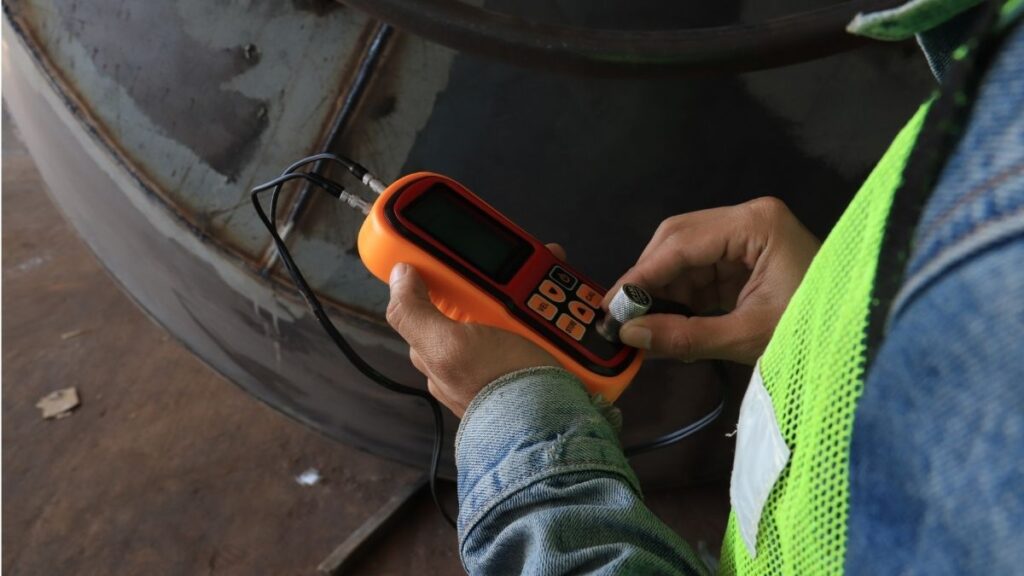
Los END son técnicas de inspección que permiten examinar piezas, materiales e instalaciones sin impedir su uso posterior.
Para entender qué son los ensayos destructivos y no destructivos, la principal diferencia está en cómo afectan al material. Los destructivos pueden romper muestras para medir sus propiedades, mientras que los END detectan discontinuidades o deterioros sin inutilizar el componente. Por ejemplo, los ultrasonidos permiten localizar defectos internos sin cortar una soldadura.
La cualificación profesional QUI478_3, actualizada en 2024, contempla su aplicación a materias primas, productos, soldaduras y equipos en servicio.
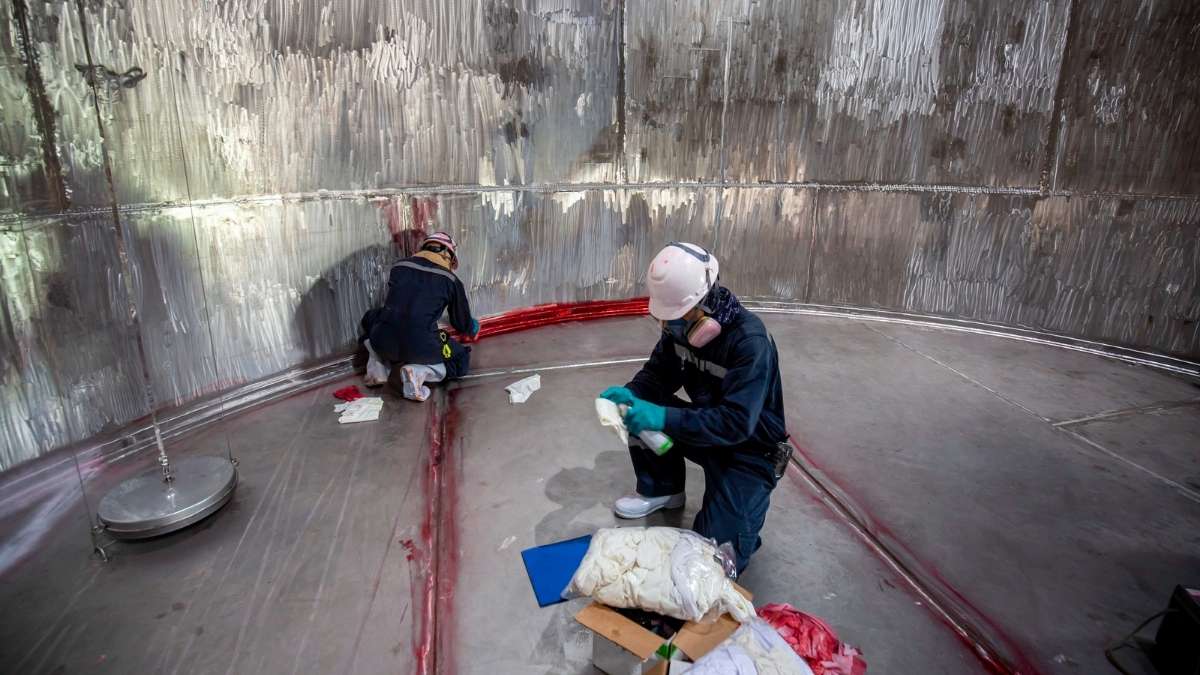
Entender qué son los ensayos no destructivos implica saber que ninguna técnica sirve para todos los materiales y defectos. Elegir el método adecuado requiere conocimientos específicos que pueden adquirirse mediante cursos de ensayos no destructivos.
La inspección visual es uno de los métodos más sencillos. Consiste en observar piezas directamente o mediante cámaras, lupas y boroscopios para identificar grietas, deformaciones, corrosión y defectos de soldadura.
Se aplica un líquido que penetra en pequeñas discontinuidades abiertas a la superficie. Tras retirar el exceso y utilizar un revelador, fisuras o poros pueden hacerse visibles.
Los líquidos penetrantes son especialmente útiles para localizar discontinuidades superficiales muy pequeñas. Puedes especializarte en esta técnica con el curso de líquidos penetrantes Nivel 2.
En materiales ferromagnéticos se magnetiza la pieza y se aplican partículas que se acumulan junto a ciertas discontinuidades. Detecta defectos superficiales o próximos a la superficie, pero no sirve para cualquier material.
En materiales ferromagnéticos se magnetiza la pieza y se aplican partículas que se acumulan junto a ciertas discontinuidades. Detecta defectos superficiales o próximos a la superficie, pero no sirve para cualquier material.
Los rayos X o gamma atraviesan la pieza y permiten obtener imágenes interiores, útiles para examinar soldaduras. Requiere protección radiológica estricta. El Consejo de Seguridad Nuclear recoge su utilización en sectores como el naval, siderúrgico y petrolero.
Utilizan campos electromagnéticos para localizar grietas y cambios de propiedades en materiales conductores. Pueden facilitar inspecciones rápidas y, en numerosas aplicaciones, sin contacto.
Las cámaras termográficas captan diferencias de temperatura que pueden revelar fallos eléctricos, problemas de aislamiento o anomalías en materiales y procesos industriales.
Registra señales generadas por materiales sometidos a esfuerzos. Ayuda a identificar procesos activos de degradación en estructuras y equipos, aunque exige interpretación especializada.
Los END intervienen tanto en fabricación como en mantenimiento, aportando información para tomar decisiones de calidad y seguridad.
Permiten comprobar requisitos de fabricación antes de poner una pieza en servicio. Algunos métodos pueden integrarse en líneas productivas para revisar numerosos componentes.
Ayudan a localizar fisuras, poros, inclusiones, corrosión, pérdidas de espesor y defectos de soldadura. A veces es necesario combinar técnicas para obtener una evaluación fiable.
Sirven para seguir la evolución de los componentes y decidir cuándo repararlos, sustituirlos o inspeccionarlos de nuevo. Así pueden anticiparse problemas antes del fallo. Es la base del mantenimiento predictivo, una de las áreas con más proyección dentro del mantenimiento industrial.
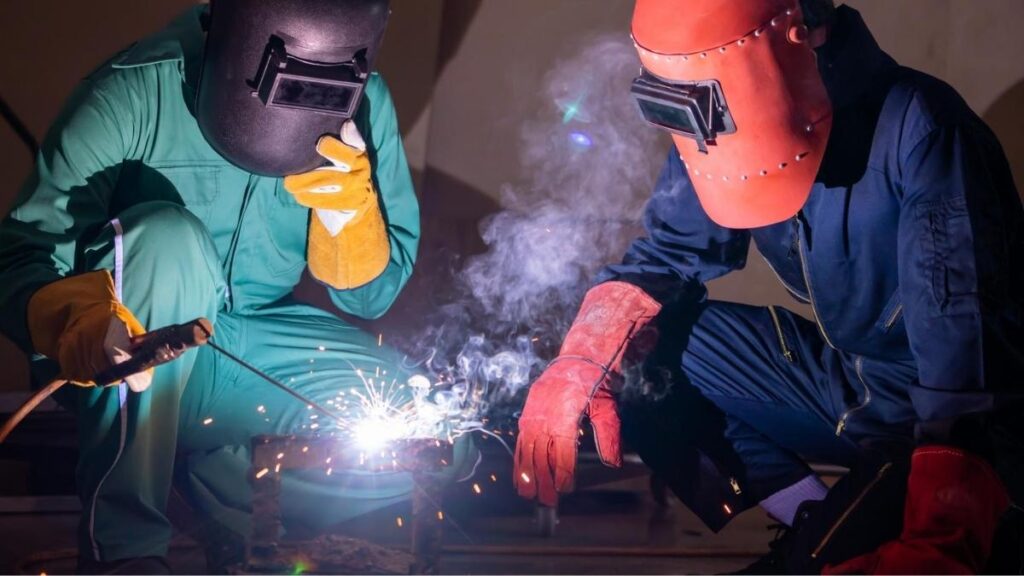
Una unión puede presentar fisuras, porosidad o falta de penetración sin defectos visibles. La combinación de métodos y la correcta interpretación de resultados son esenciales para verificar su calidad. Para quienes trabajan en el diseño y control de uniones soldadas, el Curso de Ingeniero Internacional de Soldadura (IWE) aborda tanto los procesos de soldeo como su control de calidad.
Se emplean en puentes, edificios, depósitos y estructuras metálicas para revisar uniones, espesores y deterioros sin extraer ni destruir elementos.
Se aplican sobre materias primas, piezas terminadas y equipos en funcionamiento. La guía de ENAC para END establece requisitos de competencia de los laboratorios, fundamentales para garantizar resultados fiables.
Permiten inspeccionar componentes aeronáuticos, carrocerías, piezas ferroviarias y estructuras navales. También evolucionan con robótica, visión artificial e inteligencia artificial.
Ambos enfoques se complementan, pero ofrecen información distinta:
No existe un método universalmente mejor: su utilidad depende de la información que se necesite.
La selección depende del material, el posible defecto y las condiciones en que debe realizarse la inspección.
No se inspecciona igual una grieta superficial en acero que una discontinuidad interna en una soldadura. Influyen la profundidad, el tamaño, la orientación del defecto y las propiedades del material.
Importan la geometría, la accesibilidad, la temperatura, el acabado superficial y la posibilidad de detener el equipo. También deben respetarse los criterios normativos aplicables.
La UNE-EN ISO 9712 establece requisitos de certificación del personal. La formación es esencial para aplicar cada método e interpretar correctamente los resultados.
Es Nivel 2 es el más demandado en la industria.
Es el técnico que elige el método, interpreta los resultados y decide si una pieza cumple o no los requisitos. Una responsabilidad clave que convierte esta certificación en una de las más valoradas por las empresas de fabricación, soldadura y mantenimiento.
Más allá de detectar defectos, los END aportan valor a lo largo de toda la vida útil de un componente: desde su fabricación hasta su mantenimiento en servicio. Estas son sus principales ventajas:
Su ventaja más evidente es poder analizar una pieza y continuar utilizándola posteriormente. Es especialmente importante cuando hablamos de componentes caros, únicos o ya instalados.
Encontrar una fisura, una pérdida de espesor o una anomalía en una fase inicial proporciona más margen para planificar una intervención. Detectar antes permite decidir antes.
Los END proporcionan información para determinar si un componente cumple determinados criterios o necesita una actuación. Su utilidad no consiste solo en encontrar defectos, sino en tomar mejores decisiones sobre ellos.
Permiten orientar las reparaciones hacia los puntos necesarios y evitar determinadas sustituciones innecesarias.
Determinadas técnicas pueden aplicarse sobre componentes instalados o con intervenciones limitadas. Esto facilita el seguimiento de su estado y, en determinadas aplicaciones, puede reducir paradas. La inspección puede formar parte del mantenimiento habitual y no limitarse a una emergencia.
Los END ayudan a mejorar calidad, seguridad y mantenimiento sin destruir componentes. Su aplicación requiere profesionales capaces de elegir técnicas y valorar resultados, con competencias útiles en fabricación, soldadura e inspección industrial. Por eso la inspección de calidad figura entre los trabajos con futuro del sector industrial.
La clave no es solo detectar un defecto, sino saber cómo encontrarlo e interpretar lo que revela.
Entradas recientes
Newsletter
Suscríbete para recibir las últimas noticias y artículos del sector industrial.
Cursos relacionados